为什么这个工位一直卡在人工
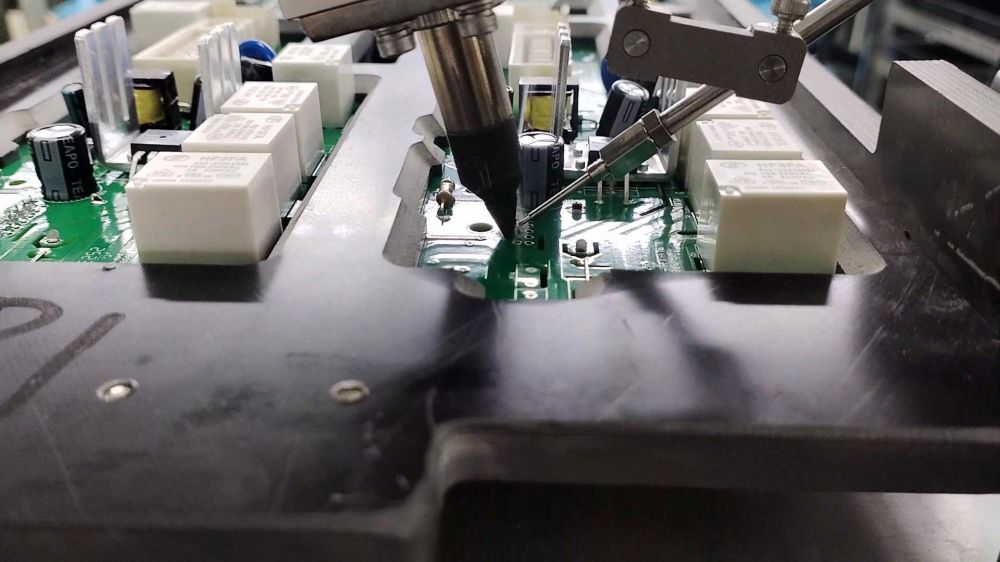
通孔插件元件与 SMT 贴片混装在同一块板上,是控制板、电源板、驱动板的常态。回流焊覆盖不了插件脚,过去只能靠人工后焊:烙铁温度、停留时间、助焊剂用量全凭手感,虚焊和连锡的波动随之而来。
把整板过锡收窄成逐点给锡
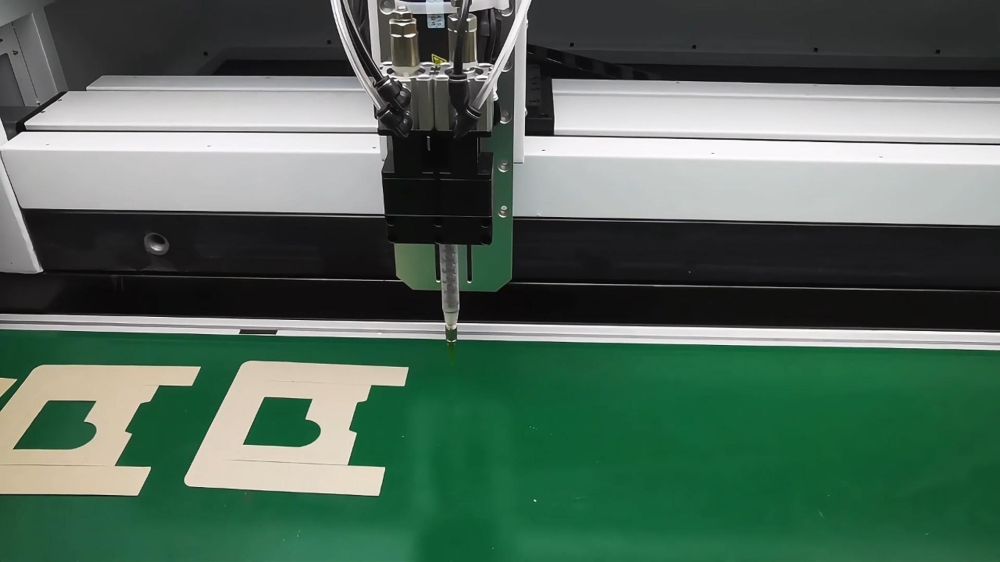
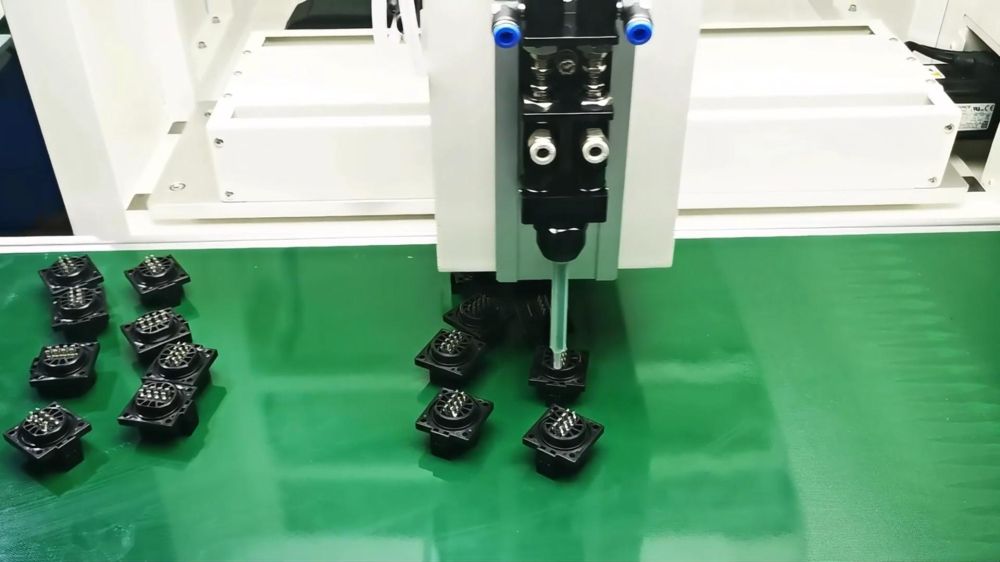
选择性波峰焊的思路很直接:视觉系统先定位每个焊点的位置,喷嘴按程序移动到焊点下方,只在该点形成局部锡波。焊点之外的区域不受热,已经贴好的元件与热敏器件因此得以保留。
三个关键控制点
- 焊点定位:插件脚位置偏差、板面翘曲都会影响喷嘴对位,视觉定位与板面高度检测是前提。
- 助焊剂喷涂:喷涂量与路径要和焊接路径一致。多了残留,少了焊接时氧化。
- 锡波高度与停留时间:锡波过高会溢到相邻焊点,过低则填充不足;停留时间决定透锡程度。
重载型与精密型为什么要分开选
厚板、大热容量的工件需要更高的锡炉功率与更稳定的锡波;细间距、密集焊点的工件则对喷嘴口径与定位精度更敏感。这两类需求在同一台设备上难以同时做到最好,所以我们把选择焊系列拆成重载型与精密型两条机型。
如果您的板子介于两者之间,建议直接寄样打样。一天就能看到实际焊接效果,比对着参数表推测更可靠。