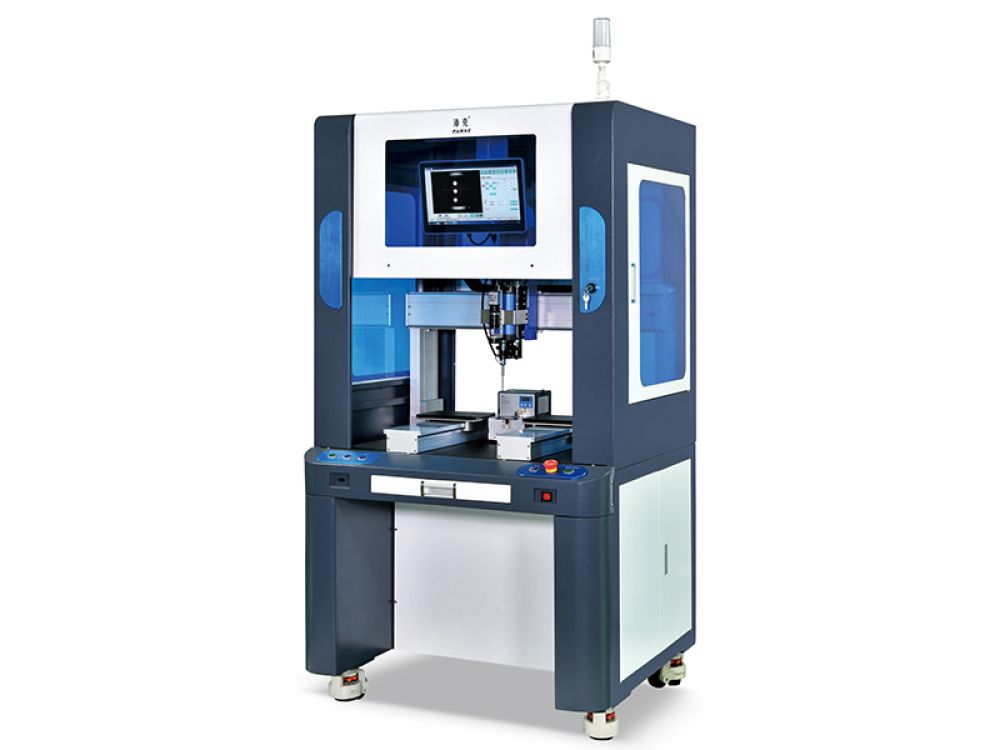
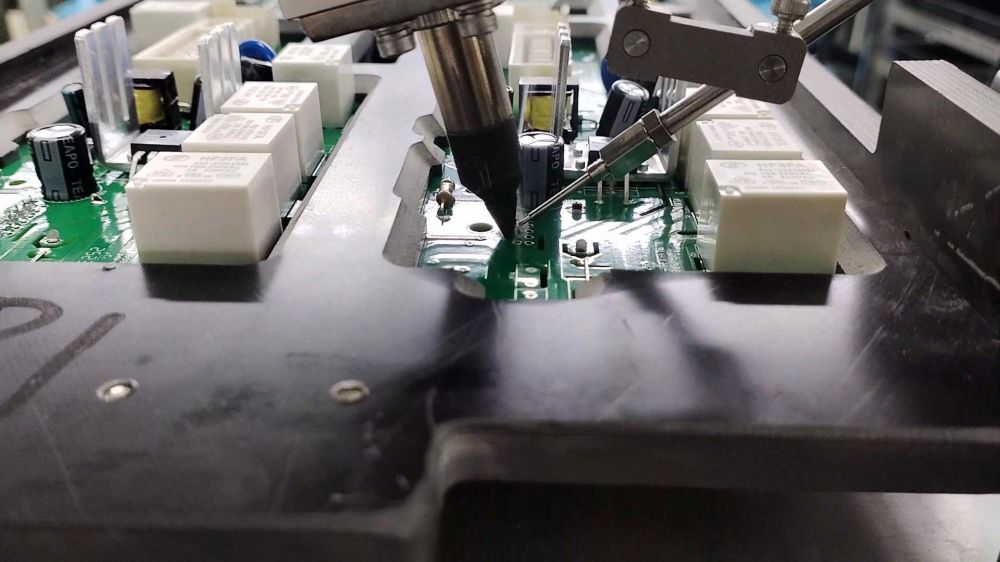
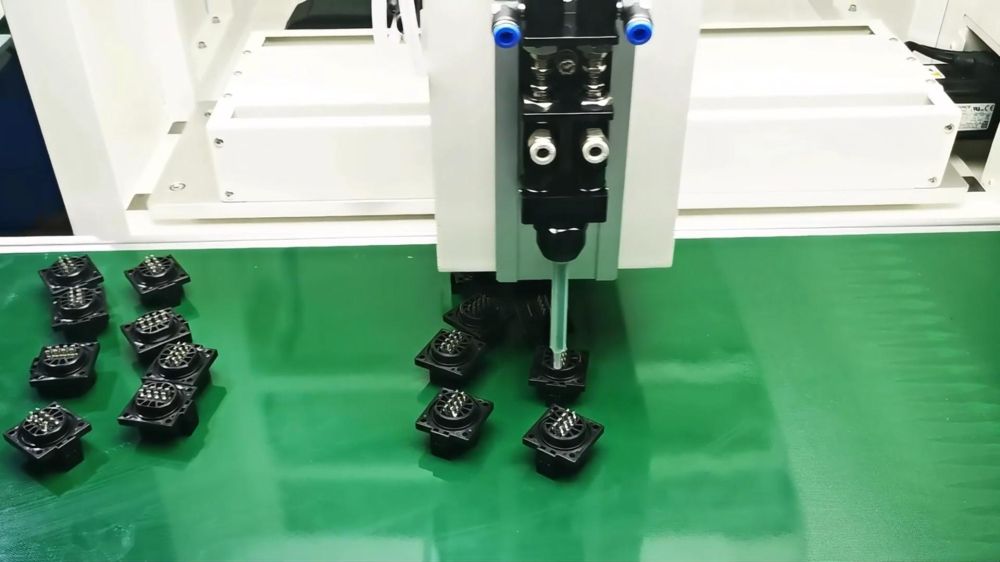
烙铁在这个场景的局限
微型连接器的焊点小、间距窄、相邻引脚容易被烙铁头同时碰到。加上烙铁是接触式传热,热量沿引脚传导,塑胶本体受热变形的风险始终存在。
激光锡球焊的做法
锡球先由供球机构送到焊点位置,激光非接触加热使其熔融、润湿焊盘。热量和锡量是两个独立变量:能量决定熔融与润湿,锡球直径决定焊料量。这种解耦是小焊点一致性好的原因。
三个匹配关系
- 锡球直径与焊盘:球径过大易桥连,过小则填充不足。通常按焊盘面积与所需爬锡高度来推算。
- 激光能量曲线:预热、熔融、保温三段的时间配比,决定了润湿是否充分而不飞溅。
- 定位与焦距:光斑位置偏差会直接造成偏焊;焦距变化影响能量密度。
常见不良的排查顺序
遇到虚焊先看润湿角,再看锡球落点,最后才动能量参数。很多焊不上其实是落点偏了半颗球的距离。连锡则优先检查球径与焊盘间距的匹配,而不是一味降能量。