胶量不是设一个值就稳定
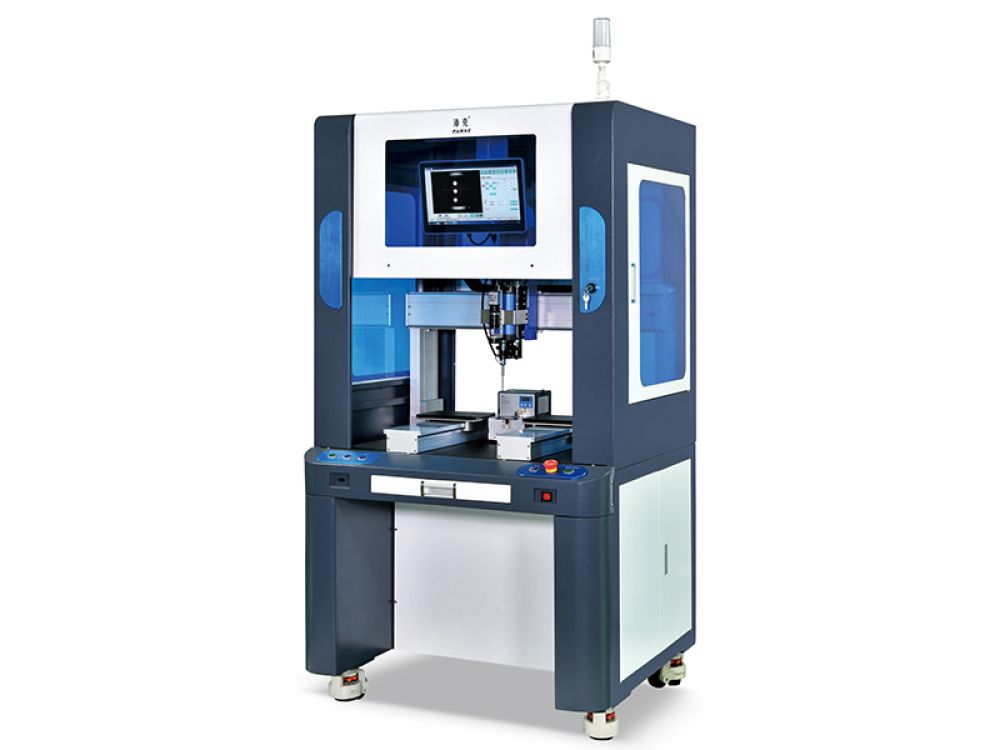
很多客户在评估设备时会问:出胶量能控制在多少。实际使用中更常见的困扰是——同一台机器、同一套程序,跑了两个小时之后胶点开始变大或变小。原因通常不在单一参数,而在几个环节的相互作用。
一、胶水黏度
黏度随温度变化。车间温度波动几度,胶水的流动性就会变,出胶量跟着漂。恒温胶路、定时搅拌、避免胶管长时间静置,都是基础动作。
二、供胶压力
压力不稳,出胶就不稳。气压波动、胶桶余量变化、管路有气泡,都会体现在胶点上。压力监控与液位检测值得作为标配来要求。
三、阀体响应
时间压力阀靠开阀时间控制胶量,开阀响应的迟滞直接变成胶量误差;螺杆阀靠容积计量,对胶水黏度变化的容忍度更好;压电阀响应快,适合小胶点与高频次。选阀本质上是在选工况。
四、运动轨迹
点位、线段的起停与拐角处的加减速,会改变单位长度上的驻留时间。轨迹规划要和出胶时序对齐,否则拐角处容易积胶。
怎么验证
最直接的办法是连续打样并称重:取若干点做重量分布,看极差而不是只看平均值。打样阶段把这件事做掉,量产时的调机时间会省很多。